HCL25平床身数控车床机床功能部件详解
一、概述
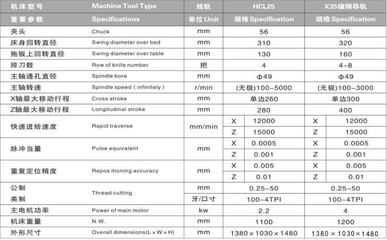
HCL25平床身数控车床是一款面向中小型精密回转体零件加工的高性价比数控机床,采用整体式平床身结构,刚性良好、排屑流畅、操作维护方便。其功能部件的配置水平直接决定了机床的加工精度、效率与可靠性。本文对HCL25平床身数控车床的主要机床功能部件进行系统梳理与说明。
二、床身与基础部件
床身是整台机床的基础承载部件。HCL25采用整体铸铁平床身,经时效处理和精密导轨磨削加工,导轨面硬度高、耐磨性好。平床身布局使机床重心低、抗振性强,同时便于后排屑与人工清理。床身上布置有主轴箱安装面、导轨面、尾座导轨及溜板运动基准面,各安装面之间保持严格的几何精度关系,为整机精度提供基础保障。
三、主轴部件
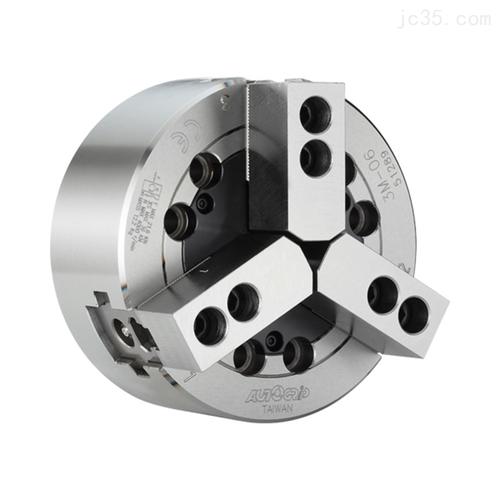
主轴部件是数控车床的核心功能部件之一。HCL25主轴采用高精度滚动轴承支撑结构,主轴前端通常配置短圆锥法兰或卡盘接口,可直接安装三爪卡盘、弹簧夹头等夹具。主轴由独立主轴电机经同步带传动驱动,实现无级调速,满足不同材料和刀具的切削速度要求。主轴箱内润滑方式为油脂或稀油润滑,保证高速运转时的温升控制与轴承寿命。
四、进给传动部件
进给系统由X轴和Z轴两套直线运动机构组成。两轴均采用交流伺服电机驱动滚珠丝杠,丝杠两端预拉伸安装并配置精密轴承,以减小热变形和反向间隙。导轨形式为硬轨(滑动导轨)贴塑或滚动直线导轨(视具体配置),其中硬轨配置承载能力强、抗振性好,适合重切削;滚动导轨配置摩擦小、响应快,适合高速精密加工。各轴均配有限位开关和参考点开关,保证行程安全与回零精度。
五、刀架部件
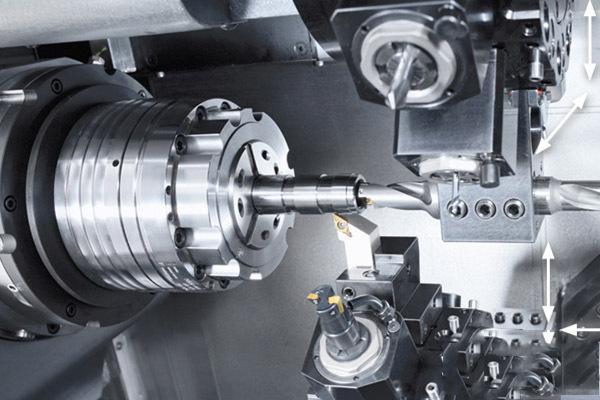
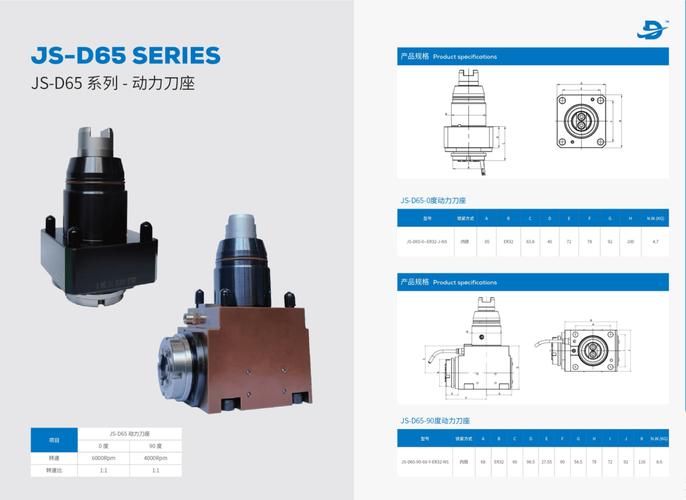
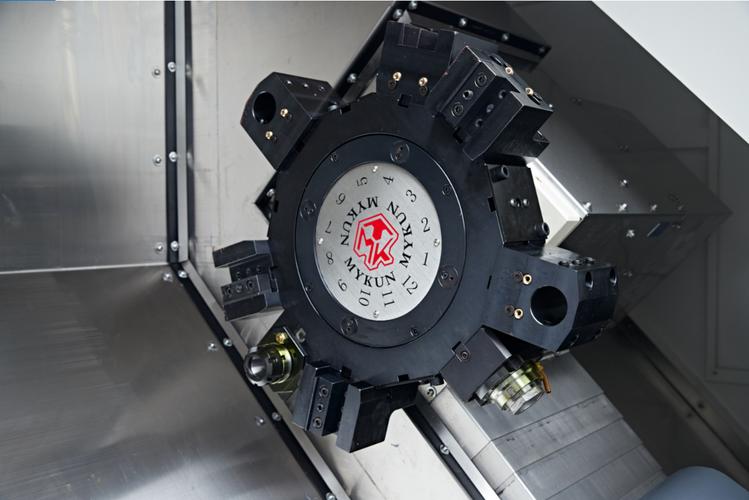
HCL25通常配置四工位或六工位电动刀架,也可选配排刀架或液压刀塔。电动刀架采用端齿盘定位,换刀动作由内置电机驱动,定位精度高、重复定位可靠,换刀时间短。刀架安装于溜板上,随X、Z轴联动完成外圆、端面、切槽、螺纹等工序加工。刀夹接口标准化,便于用户快速更换刀具。
六、尾座部件
尾座用于支撑长径比较大的轴类零件。HCL25尾座体安装于床身尾座导轨上,可沿Z向手动移动并通过压板锁紧。尾座套筒采用手动或液压驱动伸缩,前端配置莫氏圆锥孔,可安装顶尖、钻夹头等附件。尾座轴线与主轴轴线同轴度经装配调整保证,满足轴类零件车削和钻孔需求。
七、润滑与冷却部件
润滑系统采用集中式或定点式润滑装置,定时定量向导轨面、丝杠螺母及轴承部位供油,减少磨损、防止爬行。冷却系统由冷却泵、水箱和管路组成,切削液经喷嘴定向喷射至切削区,带走切削热并冲屑。部分配置还可加装主轴中心出水或高压冷却单元,以适应深孔加工需求。
八、防护与排屑部件
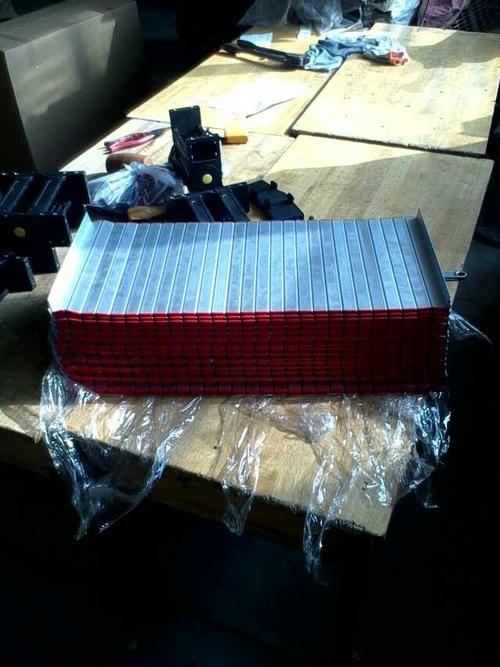
机床配置全封闭或半封闭防护罩,将切削区与操作者隔离,防止切屑和切削液飞溅。防护门配备安全玻璃观察窗与联锁开关,保障操作安全。排屑方面,床身下方设置集屑槽,可配置链板式或磁性排屑机,将切屑自动输送至集屑箱,实现连续加工下的自动排屑。
九、数控系统与电气部件
数控系统是机床的“大脑”。HCL25通常配套广数、华中、发那科、西门子等主流数控系统,控制X、Z两轴联动及主轴、刀架、冷却等辅助功能。电气柜内布置伺服驱动器、变压器、接触器及I/O模块,布线规范、抗干扰措施完善。操作面板集成手持单元(选配)、循环启动、进给倍率、主轴倍率等控制元件,人机交互友好。
十、
HCL25平床身数控车床的功能部件涵盖床身、主轴、进给、刀架、尾座、润滑冷却、防护排屑及数控电气等系统,各部件相互配合、协同工作。合理的功能部件配置与可靠的装配精度,是机床实现稳定加工精度和良好生产效率的根本保证。用户在选型和使用时,应结合加工对象特点,合理选择刀架形式、导轨类型和数控系统配置,以充分发挥机床性能。
如若转载,请注明出处:http://www.jing-jijing.com/product/60.html
更新时间:2026-11-20 09:08:50